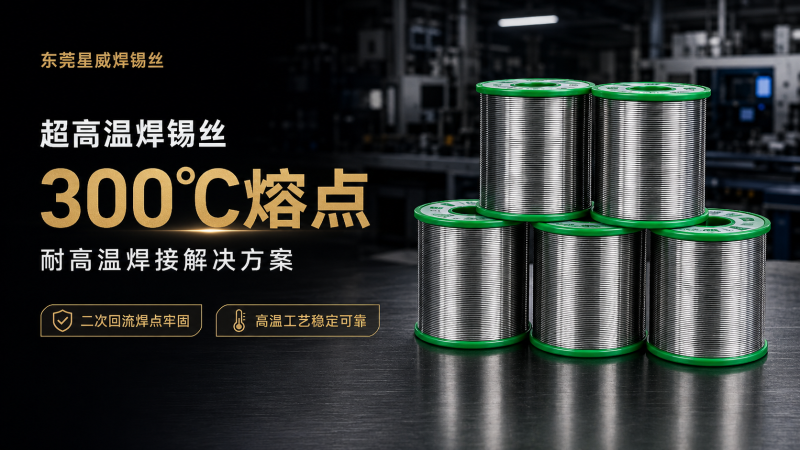
高温焊料的价值,不只是熔点比普通锡焊料高,还在于能否满足特定连接对温度、界面和可靠性的要求。星威Sn5Ag2.5Pb92.5锡银铅焊料由5%锡、2.5%银和92.5%铅组成,产品熔点为300±10℃。选择这款高温焊料,除了关注熔点,还需要理解合金组织、母材表面和焊接温度之间的关系。
Sn5Ag2.5Pb92.5为什么适合高温焊接?
Sn5Ag2.5Pb92.5属于高铅型合金,其性能由铅基体、锡和银共同决定。
1.铅是合金的主要基体:高铅配比使这种合金具备较高的熔化温度,为分步焊接提供温度窗口。同时,铅基体具有一定的塑性,在连接材料热膨胀不同的情况下,有助于缓解部分热应力。但焊点的实际抗疲劳能力,仍取决于连接结构、焊层厚度和温度循环条件。
2.锡参与形成焊接界面:焊接过程中,锡会与铜、镍等母材或镀层发生界面反应,形成金属间化合物。适当的界面反应有利于建立连接;加热时间过长,则可能增加镀层消耗和界面层生长,影响长期可靠性。因此,高温焊接不能只追求“温度越高、上锡越快”。
3.银会影响合金组织:银可与锡形成Ag₃Sn相,改变焊料的组织和力学表现。不过,含银并不等于焊点在任何条件下都更牢固,最终效果还受到冷却速度、组织分布和焊接界面的影响。
300℃的高温焊料,设备温度应该怎么设?客户采购“300℃焊锡丝”时,容易把合金熔点直接当作烙铁或设备设定温度。实际上,设备显示温度、工具接触温度和焊点实际温度是三个不同的参数。
焊接时,热量需要从烙铁头或加热平台传递到母材和焊料。厚铜件、大面积焊盘及散热较强的零件,会持续带走热量,即使设备显示已经超过熔点,焊点也可能没有充分熔化和润湿。
因此,使用Sn5Ag2.5Pb92.5高温焊锡丝,应根据工件热容量、接触面积和加热方式建立工艺窗口:
-
焊料能熔化,但不铺展:检查母材氧化、镀层状态及助焊剂活性,同时确认工件是否得到充分加热。
-
必须长时间加热才能上锡:检查烙铁功率、烙铁头尺寸和热接触,必要时采用预热,减少局部持续加热。
-
残留焦化、焊点表面异常:检查峰值温度和加热时间,确认助焊剂能否适应该高温工艺。
如果使用含芯剂的锡线,助焊剂必须在焊料熔化与润湿阶段保持有效。若助焊剂过早挥发或失活,即使合金完全熔化,也可能出现不润湿、铺展不足或残留焦化。
建立参数时,应使用热电偶测量代表性焊点的实际温度,结合润湿效果和连接质量调整工艺,避免仅靠提高设备温度解决问题。
选择Sn5Ag2.5Pb92.5锡银铅焊料,首先要明确需求:是为了避免后续焊接时重熔,还是希望焊点在较高工作温度下长期承载?这两种需求的验证方式不同。
防止重熔,重点看焊点成分和后续温度曲线;长期高温使用,重点看蠕变、热疲劳和连接强度。
熔点300±10℃并不代表焊点能够长期在接近300℃的环境下承载。即使没有熔化,焊料也可能在持续高温与应力作用下逐渐变形。
试样阶段,建议提供母材材质、镀层、焊点尺寸、焊料形态、加热方式和后续工艺条件。根据连接用途,可选择拉力或剪切测试;涉及冷热反复变化的产品,还应关注热循环后的强度变化和界面裂纹。这款锡银铅焊锡含铅量为92.5%,属于含铅高温焊料,采购时应明确客户对含铅材料的使用要求。
东莞星威金属制品有限公司专注焊锡材料研发与生产。针对Sn5Ag2.5Pb92.5高温银铅焊料,可结合客户的母材、设备和温度曲线沟通选型。对于寻找300℃焊锡丝或特殊高温焊锡丝的客户,建议通过实际工件试焊确认润湿、界面和可靠性,让材料参数落实到具体焊接效果。


 全国服务热线