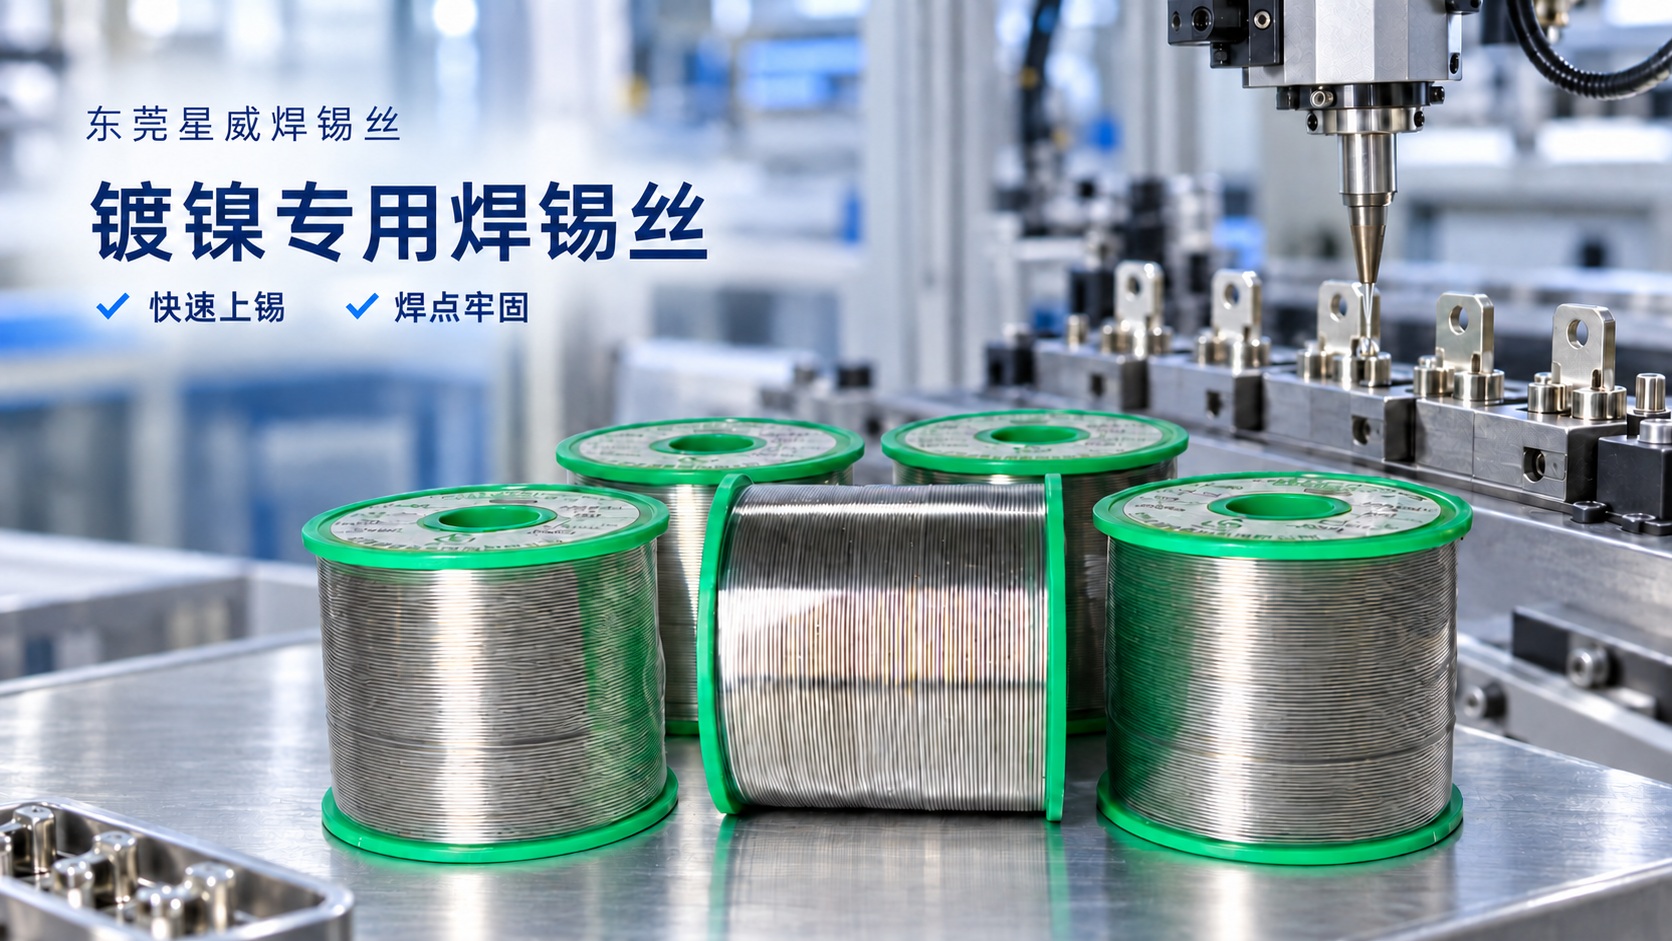
镀镍端子、镀镍铜线、镍片及铜镍合金零件,常见于新能源电池、电子元器件、汽车线束、连接器和五金电器等产品中。很多工厂在焊接这些材料时,会遇到锡液铺展慢、不容易上锡、焊点发黑、虚焊或轻拉脱落等问题。那么,镀镍材料用什么焊锡丝?
镀镍材料为什么上锡难?原因是镍表面形成的氧化层较难被普通助焊剂清除。镀镍材质中建议使用专门针对镍层设计的镍专用焊锡丝。这类锡丝的核心特点,是助焊剂对镍表面的氧化层具有更好的清除和润湿能力,可以改善普通锡线不易铺展、不易附着的问题。
镀镍材料常见焊接难点主要有以下几个:
1.镀层表面氧化,锡液不易润湿:镀镍件存放时间过长、受潮或沾染油污后,表面焊接性会下降。使用普通锡线时,容易出现锡珠堆积、焊料缩成一团或焊点边缘铺展不足。
2.助焊剂活性不足:普通松香芯焊锡丝主要面向铜材和常规电子焊接,对氧化较重的镍层可能无法充分发挥作用。用于镀镍材料的镀镍焊锡丝,需要在活性、润湿性和残留控制之间难以取得平衡。
3.焊接温度或时间设置不合理:温度过低,助焊剂尚未充分发挥作用,锡液便无法有效铺展;温度过高或加热时间过长,则可能造成助焊剂快速失效、飞溅增多、镀层变色,甚至损伤附近的塑胶件和热敏元器件。
4.镀层质量不稳定:镀镍层厚度、孔隙率、表面污染及底材处理都会影响焊接结果。如果同一批镀镍锡线在部分工件上焊接正常、部分工件持续不上锡,应同步检查来料镀层,而不能只调整锡丝或烙铁温度。
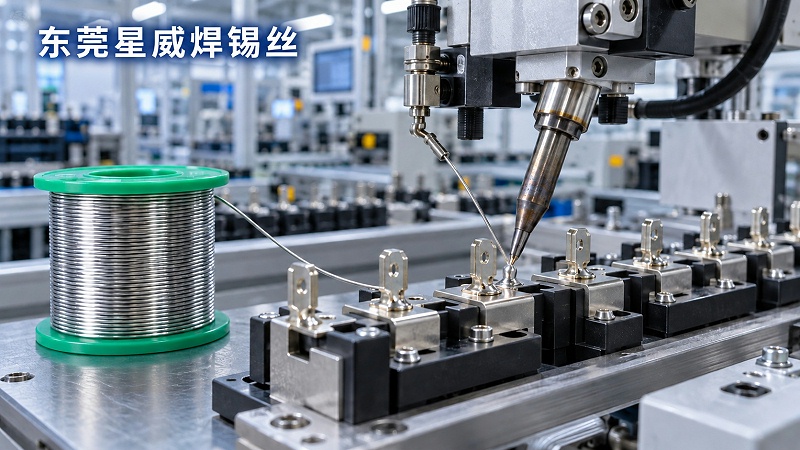
5.焊点外观正常,但结合强度不足:镍与焊料形成可靠连接通常需要适当的时间和温度。若只追求表面快速上锡,可能出现焯点外观看似光亮,实际拉力不足的问题。相关焊接资料显示,镍的反应速度与铜不同,直接套用铜件的焊接参数,可能造成润湿不完整或结合强度不足。
如果产品有RoHS、REACH等环保要求,可选择无铅镀镍焊锡丝,常见的无铅合金包括Sn99.3Cu0.7及锡银铜合金。具体采用哪种合金,需要综合考虑焊接温度、焊点强度、成本及产品使用环境。主要考虑因素:助焊剂活性、湿润速度、镍层氧化程度、出锡稳定性、飞溅及残留等情况。
需要注意的是,“镍锡丝”在市场上有时被用作镍材料专用锡丝的简称,但也可能被理解为含镍合金焊料。采购时不能只看产品名称,应向焊锡丝供应商确认锡丝的合金成分、助焊剂类型及适用基材。选择镀镍锡丝生产厂家,首先要看厂家能否根据实际基材提供试焊和选型服务。镀镍端子、纯镍片、镀镍铁件和铜镍合金的表面状态不同,对助焊剂活性和焊接参数的要求也不同。可靠的厂家应先了解客户焊接的具体材料、焊接方式、工作温度和环保要求,再推荐相应产品。
东莞星威金属制品有限公司专注焊锡材料研发生产10+年,可根据镀镍端子、镍片、镀镍铜线及铜镍合金等不同材料,提供镍专用焊锡丝和无铅镀镍焊锡丝选型服务。产品线径、合金成分、助焊剂含量及包装方式均可按实际焊接需求定制,适用于烙铁手焊和自动焊锡机等工艺。焊接镍材质时建议优先选择助焊剂活性与镍层相匹配的镀镍专用焊锡丝;有环保要求时,可选择符合相关标准的无铅镀镍焊锡丝。


 全国服务热线